这个月在一家乳品设备厂驻场,工件是316L食品卫生级不锈钢弯头管件,规格2寸,内壁要求Ra≤0.5μm、目视镜面。客户抱怨槽液用了两个月就开始发乌、亮度掉得快,液面每周要补一次水还不够,怀疑是不是这款不锈钢电解抛光液寿命太短。
我们先测槽液比重。凯盟不锈钢电解抛光液开槽原始比重约1.68,正常运行区间应控制在1.65至1.71。客户的槽实测比重已经冲到1.78,说明磷酸、硫酸在不断消耗的同时,水分被蒸发和电解带走,而高黏度槽液又被工件大量夹带,液面下降、浓度反向升高,这是典型的带出损耗叠加水分蒸发。

电解槽内悬挂的316L卫生级不锈钢弯头管件
第二步算带出量。卫生级弯头形状复杂,挂具带出液多,我们按每dm²工件带出约0.15mL估算,一槽1000L的槽液,每天抛800dm²,日带出约12L。再加上槽液黏度随使用时间升高,带出量还会进一步放大。客户之前只补水不补酸,等于把槽液越兑越稀、又越用越稠,恶性循环。
正确的补加节奏是这样的:先按每周一次的频率,清理槽底20%到30%的含渣浓液;再用新鲜槽液补回原液位,磷酸与硫酸按体积比3:1同步补加;光亮剂按总补加量的3%左右补入。水分蒸发损失用去离子水微调,目标是把比重拉回1.68附近。补加后取样测一次比重,第二天再复测一次,观察是否稳定。我还要求车间每班记录一次比重、液位和当班抛光面积,连续记三周,就能画出一条损耗曲线,补加从凭感觉变成按表执行。
关于清渣周期,行业数据一般是累计处理约80Ah/dm³后,排掉槽液总体积的30%至50%,再补新液。卫生级管件因为产品对洁净度要求高,我建议把周期缩短到累计60Ah/dm³就清一次,避免铁、铬、镍的氢氧化物污泥悬浮在槽里,沉降到弯头内壁形成麻点。
客户按这个节奏调整后,比重稳定在1.67到1.69之间,内壁亮度恢复到镜面状态,连续运行三周没有再发乌。这套药水本身没有寿命到期的说法,它靠定期排渣、补酸、补水来自调节,关键是别只补水不补酸,也别让比重越跑越高。卫生级产品对残留离子敏感,我们还顺手把工件出槽后的两道纯水洗改成温洗加喷淋,氯化物和硫酸根残留检测一次合格,客户验收顺利通过。
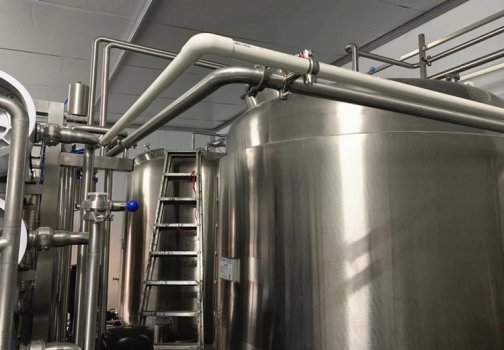
不锈钢循环管道怎么进行酸洗钝化处理工艺
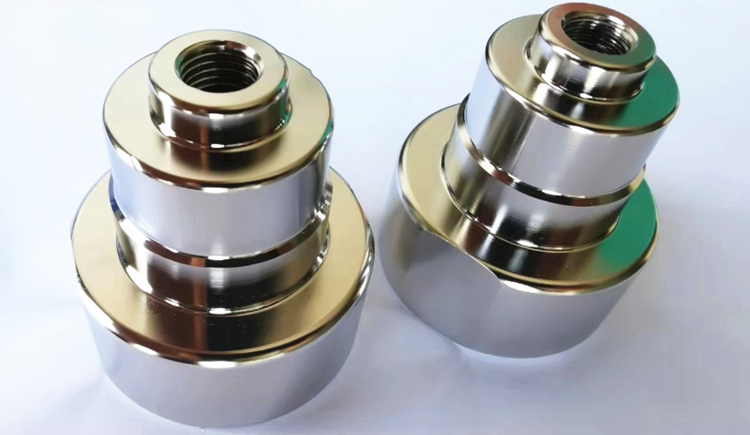
316不锈钢电子元器件电解抛光解决方案
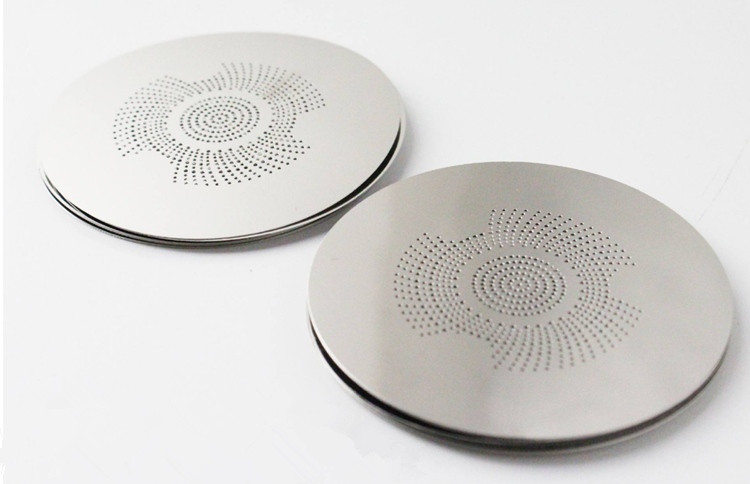
304不锈钢音响网片电解抛光解决方案